Cocción raku en el taller: del barro chamotado al humo del serrín
Flutaldi es un proyecto informativo dedicado a una sola técnica: la cocción raku tal y como se practica en un taller pequeño, con horno de gas o de leña, pinzas largas y un cubo de serrín esperando al lado. Aquí se explican los pasos, los materiales y los riesgos con el detalle con el que se cuentan entre alfareros.
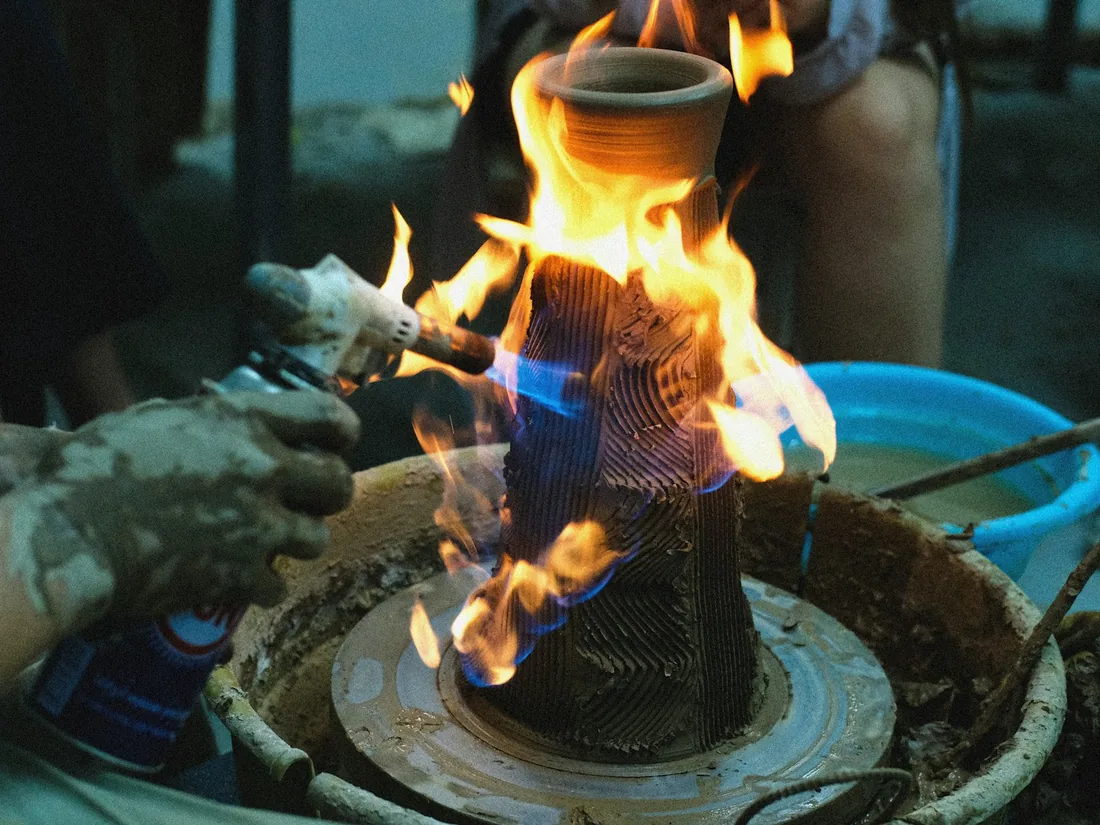
Imagen de apertura
Fotografía editorial de archivo: una pieza cerámica trabajada con fuego directo. No documenta ninguna sesión concreta ni a ninguna persona vinculada a Flutaldi.
El raku concentra en veinte o treinta minutos lo que otras cocciones reparten a lo largo de un día entero. Por eso todo lo que ocurre antes —la pasta, el grosor de la pared, el bizcocho, la colocación del serrín— pesa tanto como el momento en el que se abre el horno.
01
Materia prima
Chamota gruesa, pared porosa y tolerancia al salto brusco de temperatura.
La pasta chamotada y su resistencia al choque térmico
Una pieza de raku pasa de unos 950 °C al aire libre en cuestión de segundos y después entra en un recipiente lleno de serrín encendido. Ninguna pasta fina y compacta soporta bien ese trato: la porcelana o un gres muy plástico se contraen de golpe en la superficie mientras el interior sigue dilatado, y la tensión termina en grieta. La chamota es lo que rompe esa lógica. Al añadir partículas ya cocidas a la arcilla cruda, se crea una estructura llena de microporos y de interrupciones que detienen la fisura antes de que se propague por toda la pared.
En la mayoría de talleres se trabaja con proporciones de chamota entre el 20 % y el 40 % del peso total, con grano medio o grueso, aproximadamente de 0,5 a 1,5 mm. Una cantidad menor deja la pasta demasiado lisa para el salto térmico; una cantidad mucho mayor vuelve el barro áspero, difícil de tornear y poco cohesionado en las uniones. Conviene amasar bien, dejar reposar la pasta unos días envuelta en plástico y volver a amasar antes de trabajar: la chamota tiende a repartirse de forma desigual si el barro se prepara con prisa.
Qué comprobar antes de empezar
- Que la pasta esté declarada como apta para raku o para cocciones con choque térmico.
- Que el grano de chamota se note al tacto y se vea en el corte de un trozo partido.
- Que el barro no venga demasiado seco: la chamota absorbe agua y endurece la masa con rapidez.
- Que no se mezclen restos de pastas sin chamota en la misma bola, aunque sea en pequeña cantidad.
- Que el reciclado de recortes se rehidrate y se amase entero, sin dejar zonas duras.
02
Formado y bizcochado: piezas pensadas para salir del horno al aire
La forma decide buena parte del resultado. Las piezas que mejor aguantan el raku tienen paredes de grosor parejo, entre seis y diez milímetros, y transiciones suaves: un cuello que se estrecha poco a poco resiste mejor que un ángulo vivo, y un fondo ligeramente convexo reparte mejor la tensión que una base plana y gruesa.
Evitar
- Formas cerradas sin salida de aire.
- Cambios bruscos de grosor.
- Asas macizas pegadas a paredes finas.
- Bases anchas y muy pesadas.
- Secado rápido junto a un radiador.
El secado debe ser lento y uniforme, cubriendo la pieza con plástico los primeros días y destapándola poco a poco. Cualquier tensión acumulada en esta fase reaparece multiplicada en el momento de la extracción.
El bizcocho se cuece normalmente entre 900 y 1000 °C, con una subida pausada hasta los 600 °C para que el agua química salga sin forzar la pieza. Un bizcocho algo más alto deja la pieza más resistente de manipular con pinzas; uno más bajo conserva porosidad y facilita que el esmalte agarre, pero obliga a un trato más cuidadoso.
03
Esmaltes de raku y cómo se comportan en la extracción
Los esmaltes de raku funden a temperaturas bajas, en una horquilla que suele ir de 850 a 1000 °C, y están formulados con fundentes muy activos, casi siempre a base de boro o de plomo sustituido por fritas modernas. Esa fusión temprana es la que permite abrir el horno cuando el esmalte acaba de quedar brillante y todavía líquido en la superficie.
Los resultados dependen menos de la receta que del trato posterior. Un mismo esmalte blanco alcalino puede salir liso y opaco si se deja enfriar al aire, o cubierto de una red fina de grietas teñidas de negro si pasa al serrín. Los esmaltes con cobre dan los tornasolados metálicos más buscados, pero también los más inestables: basta un exceso de aire dentro del recipiente para que el cobre vuelva a oxidarse y el rojo cobrizo se convierta en verde apagado.
La aplicación conviene hacerla más gruesa de lo habitual, por inmersión o a pincel en varias capas cruzadas, dejando secar entre ellas. Es útil dejar limpias la base y un par de centímetros del borde inferior para que la pieza no se pegue a la placa y para poder sujetarla con las pinzas sin arrancar esmalte fundido.
Comportamientos habituales
- Esmaltes alcalinos transparentes: craquelado marcado y muy visible tras el ahumado.
- Esmaltes blancos opacos: red de grietas más fina y contraste alto con el negro del humo.
- Esmaltes con cobre: brillos metálicos irregulares, muy sensibles a la cantidad de aire.
- Capas demasiado finas: superficie seca, mate y con zonas sin cubrir.
- Capas excesivas: escurridos y burbujas abiertas que no llegan a cerrarse.
Nota de taller
Es habitual reservar una pieza pequeña de prueba en cada hornada, esmaltada con el mismo lote y colocada en el mismo punto del horno. Al compararla con las anteriores se ve enseguida si el cambio de color viene del esmalte, de la temperatura o del tiempo que la pieza ha pasado dentro del serrín.
Conviene anotar en un cuaderno la temperatura de apertura, los segundos transcurridos hasta cerrar el recipiente y el material de reducción utilizado. Sin esos tres datos, repetir un acabado que ha gustado es prácticamente cuestión de suerte.
04
Momento crítico
Guantes largos, cara protegida, recorrido despejado y recipiente abierto a menos de tres pasos del horno.
Subida del horno y extracción con pinzas en el punto álgido
El horno de raku es casi siempre de gas, con campana levadiza o de fibra cerámica, precisamente porque hay que abrirlo en caliente sin desmontar nada. La subida se hace en una sola hornada continua: primera fase suave para atemperar las piezas y la cámara, y después una marcha más viva hasta la temperatura de fusión del esmalte.
El momento de abrir no se decide con reloj, sino mirando. A través de la mirilla, el esmalte pasa de mate a un aspecto húmedo, como si la pieza estuviera mojada, y la superficie refleja la llama. Ese brillo líquido, junto con una lectura de pirómetro coherente con la receta, es la señal. Algunos alfareros prefieren esperar unos segundos más para que el esmalte cierre del todo las burbujas; otros abren antes para conservar textura.
- Apagar el quemador y esperar a que la llama se extinga por completo antes de tocar la campana.
- Levantar la campana o la tapa despacio, siempre desde el lado contrario al que se está.
- Sujetar la pieza por el punto más macizo con pinzas largas, sin apretar sobre el esmalte fundido.
- Trasladarla en línea recta hasta el recipiente de reducción, sin girar el cuerpo ni cambiar de mano.
- Depositarla sobre el serrín y tapar de inmediato.
Cada segundo al aire cuenta. Si el trayecto es largo o hay obstáculos, la pieza pierde temperatura y la reducción resulta pobre, con grises deslavados en lugar de negros profundos.
05
Qué ocurre dentro del recipiente con serrín
Al tocar el serrín, la pieza lo enciende al instante. Cuando se cierra la tapa, el fuego consume el oxígeno disponible y queda una atmósfera reductora cargada de humo: el carbono busca oxígeno donde puede encontrarlo, es decir, en los óxidos metálicos del esmalte y en la propia superficie del barro.
Materiales
- Serrín de madera sin tratar.
- Virutas finas de cepillado.
- Papel de periódico arrugado.
- Paja u hojas secas.
Se evitan maderas barnizadas, aglomerados y restos con colas o pinturas por el humo que generan.
Ese intercambio es el que ennegrece las grietas, el que transforma el cobre en brillos metálicos y el que tiñe de negro carbón las zonas sin esmaltar. El recipiente —un bidón metálico con tapa, una lata grande o un cubo de obra con tapadera de chapa— debe cerrar lo suficiente para sofocar la llama, pero no tanto como para quedar herméticamente sellado.
El tiempo dentro varía según el efecto buscado. Entre diez y veinte minutos suele bastar para fijar el ahumado; periodos más largos dan negros más densos y enfriamientos más lentos, lo que reduce el riesgo de grietas tardías. Levantar la tapa unos segundos a mitad del proceso vuelve a introducir aire y cambia el color, un recurso que algunos usan a propósito y que otros evitan por completo.
06
El craquelado: por qué aparece y hasta dónde se controla
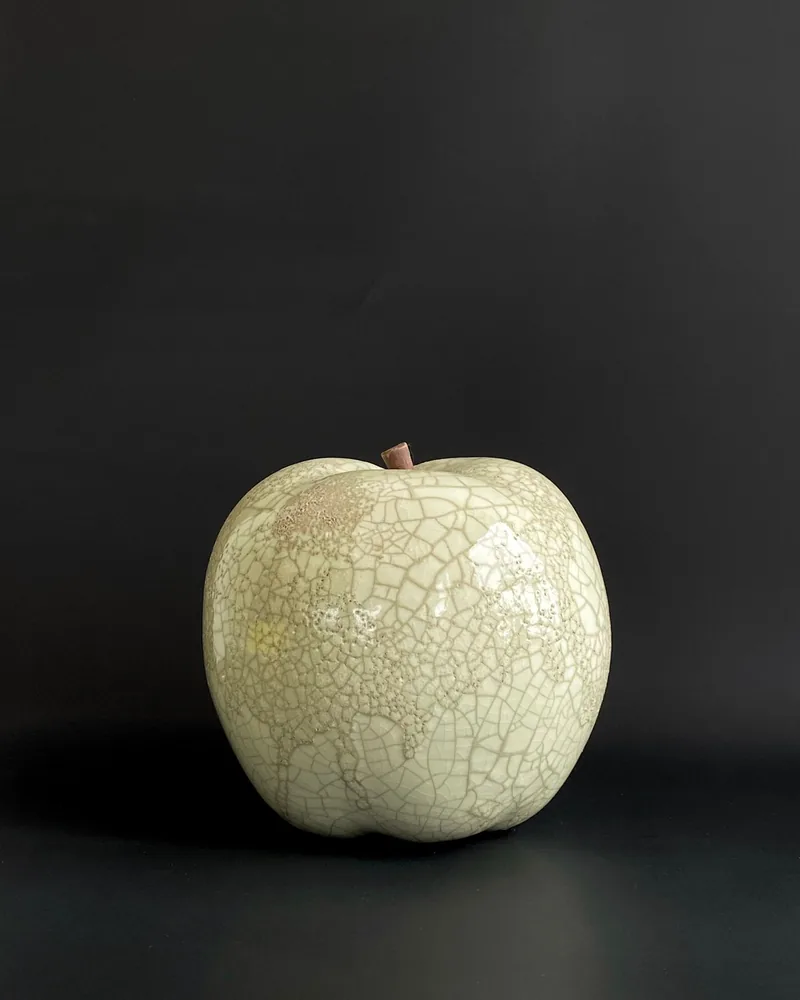
El craquelado no es un fallo, sino una consecuencia física: el esmalte y la pasta se contraen a ritmos distintos al enfriarse. Como el esmalte encoge más que el barro que tiene debajo, acaba rompiéndose en una red de grietas finas que recorre toda la superficie. En una cocción convencional el fenómeno se produce despacio y apenas se nota; en el raku, el enfriamiento brutal lo provoca en segundos y se oye perfectamente, con un crepitar agudo mientras la pieza descansa sobre el serrín.
El humo hace el resto. El carbono penetra en cada grieta abierta y la deja marcada en negro o en gris, dibujando el mapa del enfriamiento sobre la pieza. Por eso el dibujo final no se decide al esmaltar, sino en los segundos que van desde la apertura del horno hasta el cierre de la tapa.
Factores que modifican el dibujo
- Grosor del esmalte: capas gruesas dan grietas más anchas y espaciadas; capas finas, una malla apretada.
- Velocidad de enfriamiento: cuanto más brusca, más densa la red.
- Tiempo al aire antes de la reducción: unos segundos de más abren más grietas antes de que llegue el humo.
- Ajuste entre pasta y esmalte: cada combinación tiene su propio patrón característico.
- Forma de la pieza: las zonas curvas y los bordes concentran tensión y craquelan primero.
Conviene recordar que una superficie craquelada sigue siendo una superficie abierta. El agua atraviesa la red de grietas y la pared porosa del raku, de modo que estas piezas se consideran decorativas y no aptas para contener líquidos ni para uso alimentario.
07
Sin esmalte
El dibujo se obtiene tapando zonas con engobe o con un esmalte que después se desprende.
Raku desnudo: el dibujo del humo sobre el barro
En el llamado raku desnudo la pieza no conserva esmalte alguno al final del proceso. La superficie se bruñe primero con una piedra o con el dorso de una cuchara cuando el barro está en estado de cuero, hasta dejarla compacta y ligeramente brillante. Después se aplica una capa de engobe fino o un esmalte de sacrificio, formulado para agarrar mal, que actúa como reserva durante el ahumado.
Cuando la pieza sale del recipiente, esa capa se desprende en escamas, a veces sola y a veces con la ayuda de un cepillo suave. Debajo queda el barro bruñido con el negro del humo dibujado allí donde el carbono ha podido entrar: grietas, bordes, zonas mal cubiertas. El resultado es una superficie mate, cálida al tacto, sin brillo vítreo y con un contraste muy directo entre el tono natural de la pasta y el humo.
Es una variante exigente porque el margen de error es pequeño: un bruñido irregular deja marcas visibles, y una reserva demasiado adherente se resiste a salir y obliga a frotar más de la cuenta, lo que acaba rayando la superficie.
08
Limpieza y lavado después de la cocción
La pieza sale del serrín cubierta de ceniza, hollín y restos carbonizados. El primer impulso suele ser meterla en agua fría para verla cuanto antes, y es justamente lo que conviene evitar: la pieza todavía está caliente y ese último choque térmico provoca grietas que no aparecieron durante la cocción.
Orden de trabajo
- Dejar enfriar hasta poder sostenerla con la mano.
- Retirar la ceniza suelta en seco.
- Lavar con agua templada y estropajo no metálico.
- Insistir con jabón neutro en las zonas mates.
- Secar y revisar a contraluz.
El hollín adherido sobre el esmalte sale con agua templada y un estropajo no abrasivo; en las zonas metálicas conviene ir con cuidado, porque un frotado enérgico puede arrastrar precisamente el tornasolado que se buscaba. Para los restos más resistentes se usa jabón neutro y, en algún caso, una pasta suave de bicarbonato aplicada con un paño.
Una vez seca, se revisa la pieza a contraluz y se comprueba el sonido golpeándola suavemente con la uña: un tono claro indica que está entera, mientras que un sonido sordo o apagado suele delatar una fisura interna, aunque no se vea. Las piezas con grietas estructurales se apartan; el craquelado superficial, en cambio, forma parte del acabado.
09
Seguridad y protección al trabajar con fuego
El raku es la cocción cerámica con más riesgo directo para quien la ejecuta, porque combina fuego abierto, gas, piezas incandescentes en movimiento y humo denso. Se trabaja siempre al aire libre o bajo una cubierta muy ventilada, nunca en un espacio cerrado, y con la superficie de trabajo despejada de materiales inflamables en varios metros a la redonda.
El humo de la reducción no es inofensivo: contiene monóxido de carbono y partículas finas, y conviene situarse de manera que la corriente de aire lo aleje de la zona de trabajo. Los esmaltes en polvo se manipulan con mascarilla y sin levantar nube; muchos incorporan óxidos metálicos que no deben respirarse ni quedar en manos que después tocarán comida.
Equipo y condiciones mínimas
- Guantes largos de protección térmica que cubran el antebrazo.
- Pantalla facial o gafas de protección frente al calor radiante y las chispas.
- Ropa de algodón o de fibra natural, sin prendas sintéticas que puedan fundirse.
- Calzado cerrado y resistente, nunca sandalias ni suelas ligeras.
- Extintor y cubo de arena accesibles y revisados antes de encender.
- Recipiente de reducción con tapa metálica bien ajustada, colocado a pocos pasos del horno.
- Recorrido entre horno y recipiente despejado, sin cables, mangueras ni herramientas por el suelo.
- Al menos dos personas presentes durante la hornada, con las funciones repartidas de antemano.
- Revisión de la instalación de gas, con mangueras y conexiones en buen estado.
- Cubierta o suelo incombustible bajo el horno y bajo el recipiente.
Antes de encender
Merece la pena hacer un ensayo en frío: repetir el recorrido completo con las pinzas vacías, comprobar que la tapa del recipiente se levanta y se cierra sin atascos y verificar que cada persona sabe qué hace en cada momento. La mayoría de los accidentes en raku no vienen del calor en sí, sino de un tropiezo, de una tapa que no cierra o de dos personas moviéndose a la vez en el mismo espacio.
Las normas aplicables al uso de gas, al fuego al aire libre y a la quema de materiales varían según la comunidad autónoma y el municipio en España. Antes de organizar una hornada conviene consultar la normativa local vigente, especialmente en épocas de riesgo alto de incendio forestal.
Qué se publica en Flutaldi
Todo el material del sitio gira alrededor de la cocción raku: preparación de pastas con chamota, formado y bizcochado, esmaltes de baja temperatura, manejo del horno, extracción en caliente, reducción en serrín, craquelado, raku desnudo, limpieza posterior y seguridad durante la hornada.
Los textos se escriben y se revisan como notas de taller: descripciones de procesos, rangos orientativos y observaciones sobre lo que suele salir bien o mal. No se publican catálogos de producto, precios ni ofertas de servicios.
Índice de la página
Contacto
Escribir al proyecto
Para dudas sobre los contenidos, correcciones o sugerencias de temas relacionados con la cocción raku, se puede escribir por correo electrónico.
Flutaldi
[email protected]
Flutaldi es un proyecto editorial de carácter informativo. Puedes leer más en El proyecto.